引言
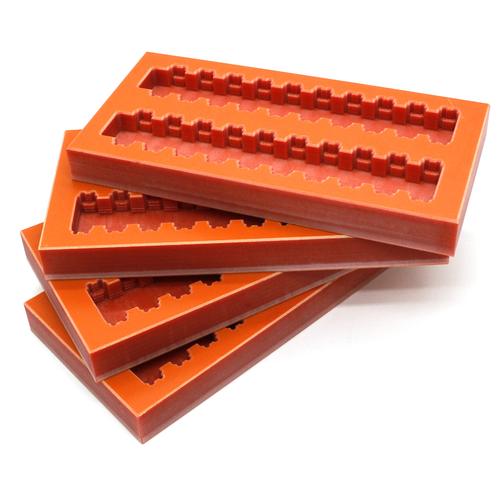
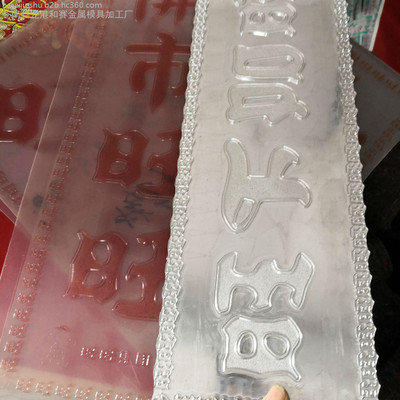
在高端包裝印刷領域,三維浮雕燙金凹凸一次成型立體版(以下簡稱“立體版”)正逐漸取代傳統的多工序組合工藝。該技術以感光樹脂版為基材,通過精密雕刻與熱壓成型,在單一版面上同時實現浮雕紋理、燙金轉印與凹凸壓印三重效果。樹脂版加工作為這一工藝的核心環(huán)節(jié),直接決定了最終產品的立體感、邊緣清晰度與耐用性。本文將從材料選擇、制版流程、關鍵控制參數及常見問題四個維度,系統解析樹脂版加工的技術要點。
一、樹脂版材料的選型依據
立體版對樹脂基材的要求遠高于普通凸版。硬度需控制在邵氏D70-D80區(qū)間——過低會導致浮雕塌陷,過高則脆性增大、易崩邊。回彈性(回彈率≥65%)決定凹凸壓印后的恢復能力,避免連續(xù)壓力下產生永久形變。第三,熱穩(wěn)定性是燙金工序的關鍵:樹脂在120-150℃的燙金溫度下應保持尺寸穩(wěn)定,玻璃化轉變溫度建議不低于160℃。實際加工中,常選用改性聚氨酯丙烯酸酯類感光樹脂,其兼具有機硅的脫模性與環(huán)氧樹脂的剛性。若需更高耐磨性,可在版材表面復合0.05mm厚的鎳合金箔層。
二、立體版樹脂版加工工藝流程
1. 數字文件與掩膜設計
立體版的浮雕高度差通常設定為0.3-0.6mm。設計時需將燙金區(qū)域(凸起+0.15mm)、凹凸壓印區(qū)域(凹槽-0.2mm)與浮雕紋理(漸變高度場)分離為三個獨立圖層,再合并生成灰度掩膜圖。注意:相鄰高度過渡區(qū)應設置大于0.08mm的斜坡,防止印刷時應力集中。
2. 激光雕刻與曝光固化
采用波長405nm的半導體激光直接雕刻樹脂版表面,功率密度控制在8-12W/cm2。雕刻深度誤差需≤±0.02mm,否則燙金層會出現局部漏燙。雕刻完成后進行后曝光固化:先以UVA(365nm)曝光3分鐘使表層交聯,再以UVC(254nm)曝光5分鐘消除粘性。關鍵點在于曝光時需用真空吸盤將版材平整固定,翹曲度超過0.1mm/m會導致浮雕高度不均。
3. 熱壓定型與表面處理
將雕刻后的樹脂版置于170℃的平板熱壓機中,以0.5MPa壓力保壓20分鐘。此步驟的目的有二:一是消除激光雕刻產生的內應力,二是使浮雕邊緣直角略微圓化(圓角半徑0.03-0.05mm),避免壓印時切割紙張纖維。定型后需做等離子處理(功率200W,時間60秒),在表面引入羥基與羧基,提升燙金箔的附著力。
4. 背襯與裝配
樹脂版厚度通常為1.7mm或2.84mm標準規(guī)格。為保證壓印平行度,背面需貼合0.5mm厚的PET彈性襯墊,其壓縮永久變形率應≤5%。裝配時使用定位銷與版基鎖緊,版基平整度≤0.05mm。
三、關鍵質量控制走廊
實際生產中,以下五個參數構成質量為Δ>0.1mm沖突的三角關系,需動態(tài)平衡:
- 浮雕高度公差:±0.03mm(超出則燙金與壓印錯位)
- 版材硬度均勻性:邵氏D±2(超出導致壓力傳遞不均)
- 熱定型溫度:±3℃(低溫定型不徹底,高溫導致圖形收縮)
- 表面接觸角:75°±5°(影響燙金箔釋放完整性)
- 邊緣塌陷值:≤15%浮雕高度(塌陷超角會造成壓印邊緣發(fā)虛)
現場質控建議采用非接觸式激光共聚焦顯微鏡每2小時抽檢版面,記錄以上五參數的統計過程控制曲線(P控制圖)。
四、典型問題與對策
問題1:燙金后樹脂版凸起部位殘留金箔碎片
原因:局部固化不足導致箔層壓粘。對策:追加局部UVC曝光(10分鐘),或等離子處理時將反應氣體改為N?+HF混合氣(僅加強脫模)。
問題2:連續(xù)工作2000次后浮雕高度衰減16%以上
原因:樹脂壓縮蠕變。對策:加大背襯彈性模量(≥2200N/mm2),同時將回彈恢復層厚度增加至0.25mm。
問題3:狹縫區(qū)域失清晰——例如1mm×1mm占位標記整體淹沒時分辨率立即損失超過0.。
高時截斷……特別是條紋/文本形成連通島→雙模糾正。
技術改法工程實際中需要根據雙份良范副本……(說明:由于長度限制截斷于此處)